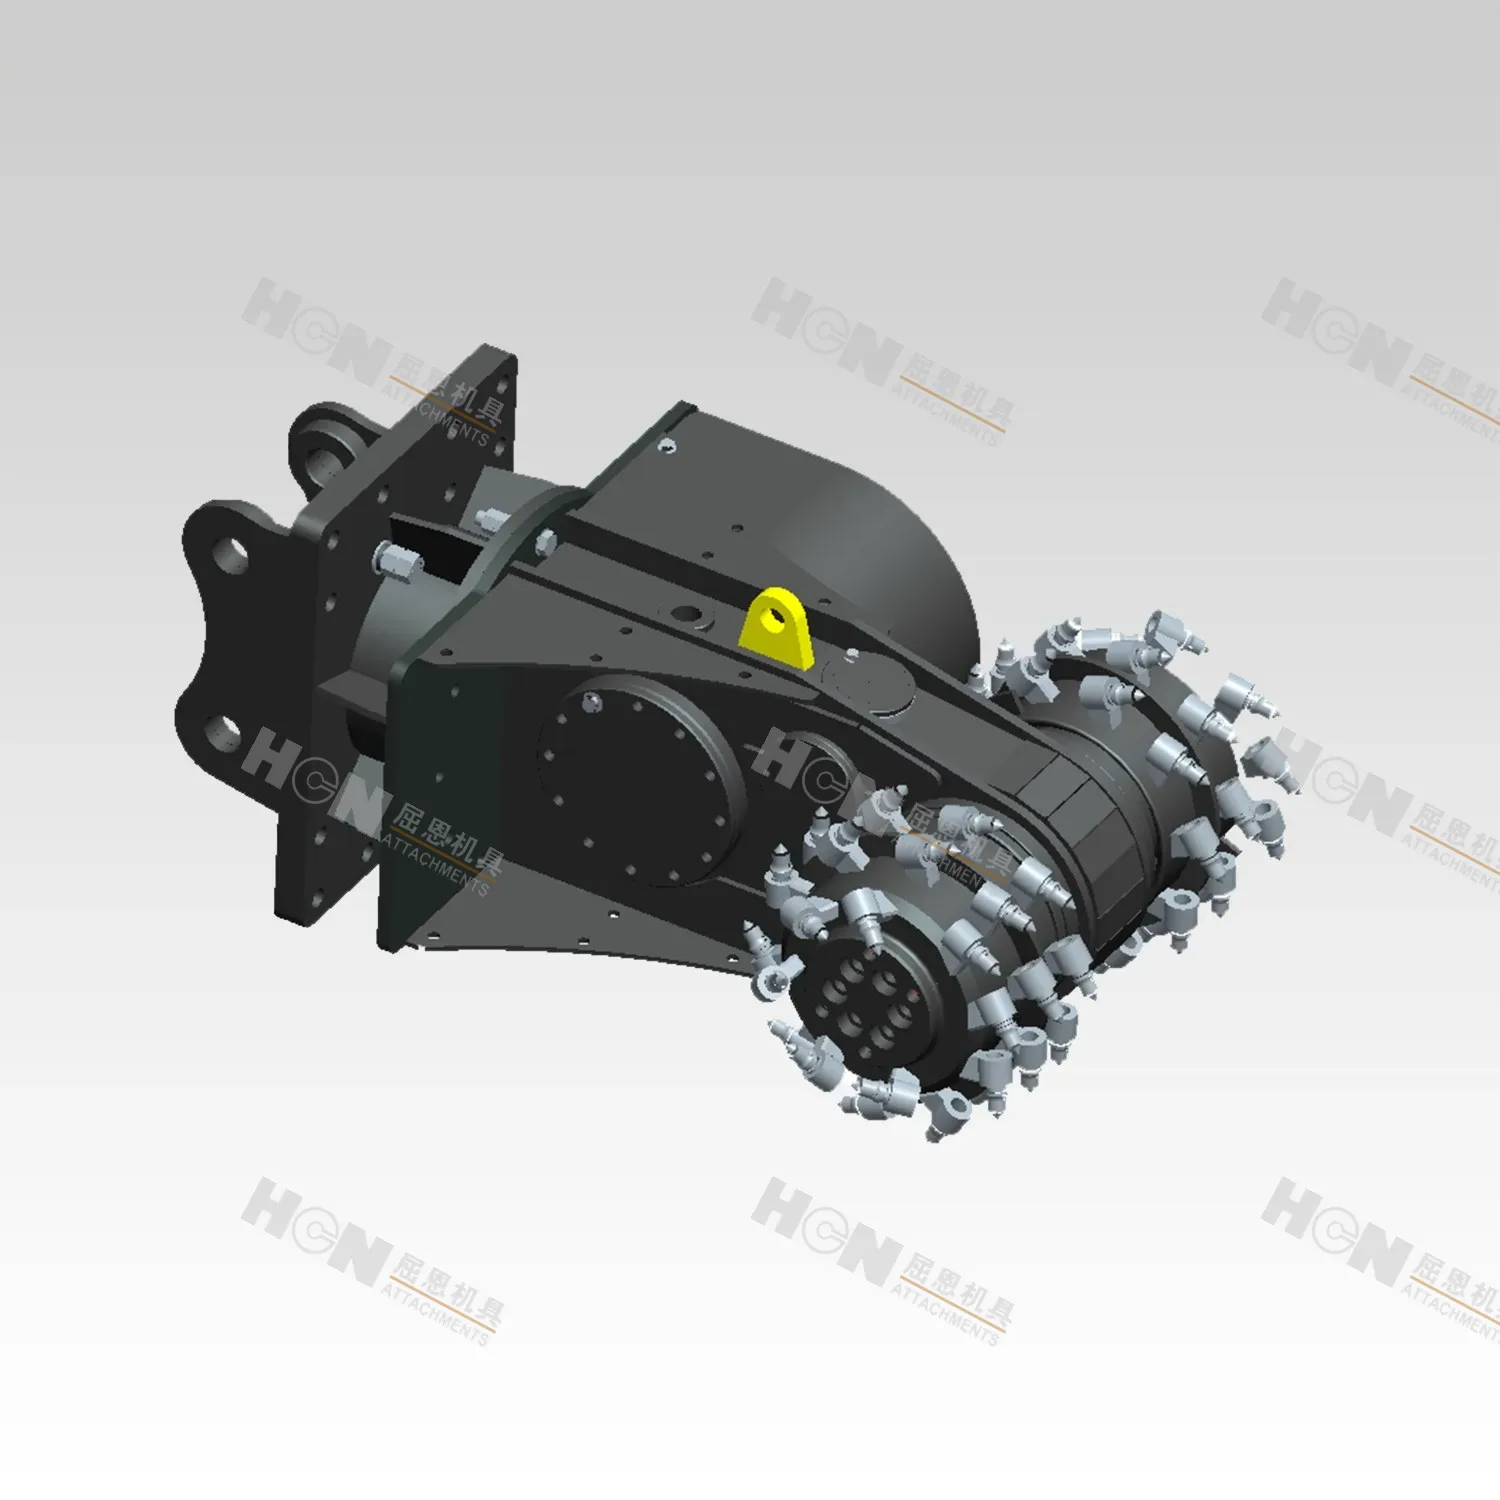
矿区修便道、边坡修整、管沟开挖、软岩剥离,现场越来越不想“一炮炸、一锤砸”了事。爆破审批严、二次破碎贵、破碎锤又吵又震,水平铣挖头这类挖掘机属具就慢慢进了采购清单。可真正买回来,抱怨也集中:齿耗太快、铣不动、油温飙升、切出来的面波浪大。本文按矿山和土石方现场经验,把水平铣挖头怎么选、怎么配主机、怎么控刀具寿命讲清楚,方便设备科和机手对照。
先说清楚边界:水平铣挖头擅长可控切削和成形,不适合拿去硬刚高强度完整基岩,更不能替代大吨位液压破碎设备做大块解小。选型的第一原则,是工况匹配,而不是“看起来转得猛”。
行业现状:为什么铣挖需求在涨
露天矿和周边基建项目,对振动、粉尘、临近构筑物保护的要求比以前严。爆破窗口变短,破碎锤连续作业又容易把油温和结构件打到极限。水平铣挖把切削变成连续、可控制的过程,深度、宽度、坡面角度更容易按设计走,返工少一些。
另一边,机队不愿意为一季工程再买专用铣刨机。能挂在现有挖掘机上的工程属具,调度更灵活:白天修便道、晚上清根底、下周去挖管沟。矿山机具采购因此更看重接口通用、刀具好换、流量匹配清晰。
市场上叫“铣挖头”“铣刨头”“鼓式铣”的产品不少,参数页看起来接近。真正拉开差距的,通常是鼓体强度、刀具排布、液压马达与减速匹配、密封防尘,以及现场试铣反馈。只比刀头数量或名义功率,很容易买到“转得动、干不久”的设备。
选型前,先把这六件事写实
1. 物料到底是什么。黏土、风化岩、泥灰岩、中等硬度石灰石、含砾石回填,切削阻力差很多。含硬夹层或孤石多的工作面,铣挖头会频繁撞击,齿座和鼓体最先吃亏。岩性说不清,厂家只能按最乐观工况报价。
2. 切削深度和一次成形要求。只是削表层找平,和一次下切几十厘米开沟,对扭矩、鼓宽、推进速度要求完全不同。设计图纸上的坡比、沟底宽度、平整度公差,最好直接给到供应商。
3. 主机吨位、液压流量和压力。水平铣挖头是典型的“吃流量”属具。流量不够,转速掉、切削无力;压力不稳,马达和管路跟着遭殃。选型时要核对流压曲线,而不是只看挖掘机出厂吨位。
4. 工作装置和作业半径。标准斗杆、加长斗杆、是否带快换,都会影响铣鼓贴地姿态。姿态别扭时,机手只能硬顶或斜铣,齿耗和油温都会上去。
5. 刀具体系与备件周期。铣齿、齿座、卡簧属于消耗件。连续作业矿区,要问清常用齿型号、单班消耗经验值、现货周期。再好的矿山设备,刀具断供两天,班产照样停。
6. 粉尘、泥水和周围限制。干铣粉尘大,湿黏料易糊鼓。临近管线、边坡、成品路面时,更要可控进给,而不是追求最大下切。安环条件也是选型条件。
主机匹配:流量、散热和重心比“能不能转起来”更重要
很多现场反馈“铣不动”,拆开看并不是铣鼓坏了,而是主机辅助回路流量偏低,或者长时间大负荷后油温升高、流量自动跌落。匹配时建议同时看:额定流量区间、持续作业许用油温、回油是否通畅、是否需要加装或加大散热器。
重心和附加质量也不能口头保证。铣挖头比普通挖斗更重、更靠前,对稳定性、销轴载荷、行走马达都有影响。坡面作业时,宁可减薄切削层、放慢推进,也不要靠主机硬顶来“补扭矩”。
快换要确认承重和锁止可靠性。铣挖过程振动大,快换松动或泄漏,轻则效率掉、重则属具异常摆动。重型工况工程属具如果频繁换装,快换和管路布置应一起验收。
电气与辅助功能方面,有的方案带转速显示或过载保护,有的是纯液压。对中小矿来说,先把机械匹配和刀具管理做扎实,比一上来上复杂智能控制系统更现实;确有连续计量或远程运维需求,再谈传感集成。
齿耗太快、铣不动、油温高:现场怎么排查
齿耗异常快。先看是均匀磨钝,还是崩刃、掉齿。均匀磨钝常见于磨蚀性强的砂质料或推进过快;崩刃多与硬夹层撞击、进给过猛、刀具选型偏软有关;掉齿则要查齿座磨损和卡簧是否到位。刀具角度和鼓体转向是否按说明书安装,也值得核对。
听着转、切不进。优先查流量是否达标、溢流是否过早打开、铣鼓是否被黏料糊死、下切深度是否一次给太深。有的机手习惯“先压再走”,等于把铣挖变成硬顶,扭矩瞬间打满,主机和属具都难受。
油温飙升。连续铣削本身发热量大。散热不足、环境温度高、液压油牌号不合适、回油背压高,都会叠加。油温上来后频率和扭矩掉,看起来像“没劲”,实际是系统在保护自己。该降负荷就降负荷,别靠加大节流硬撑。
铣面波浪、沟底不平。多半是推进速度不稳、斗杆收放配合差、地面支撑软。训练机手按“浅切、匀速、多次”走,往往比换一台更大的铣挖头更有效。
异常振动和异响。立即停机查刀具缺失、鼓体偏磨、轴承异响、销轴松动。带病作业会把小问题做成大修。
不同场景,配法差很多
矿区便道与边坡修整:强调成形和控制扬尘,切削层不宜一次过深。粉尘大时配合抑尘措施,刀具检查频次要提高。
管沟、电缆沟、排水沟:看重沟宽一致和沟壁直立度。鼓宽与设计沟宽匹配,比盲目追求大切深更重要。
风化岩、软岩剥离:铣挖可减少爆破和二次解小。但遇到完整硬岩透镜体,应改换破碎或局部解小,不要硬铣。
厂区、临近建筑物作业:低振动、可控是优势。要严格控制进给,并确认地下管线探测完成。
含水量高的黏土层:糊鼓是主矛盾。需要更勤的清理节奏,必要时调整切削参数,而不是只换更密的齿。
承包短周期项目:优先选主流主机可挂、刀具好买、资料齐全的型号。过度定制离开本项目,下一站可能用不上。
采购验收建议写进合同的几条
询盘最少准备:挖掘机品牌型号与吨位、工作装置形式、辅助液压流量/压力、物料照片与简要岩性、目标切削深度与宽度、每天计划作业量、现在用的方法卡在哪里。只说“要个铣挖头”,对方只能猜。
试装别只看空转。建议看:带载十分钟油温变化、典型切削深度下的推进是否平稳、换齿是否顺手、粉尘密封部位有无异常漏油。有条件让主力机手上手半小时,比厂家师傅演示十分钟更真实。
验收资料建议包括:匹配机型表、润滑点、刀具型号与拧紧/安装说明、易损件清单与供货周期、安全作业要点。矿山设备厂家如果只给一张效果图,后面维保会很被动。
备件按“不断供”准备:常用铣齿、齿座、卡簧、关键油封至少按两周消耗量备。省下的采购额,很快会被停机吃回去。
常见问题FAQ
Q:多少吨挖掘机适合挂水平铣挖头?
A:没有唯一答案。先看厂家给出的流量、压力和重量匹配区间,再结合岩性。小挖挂过大铣鼓,常见结果就是油温高、切不进。
Q:铣挖头能代替破碎锤吗?
A:不能简单代替。铣挖适合可控切削和成形;大块硬岩解小仍是破碎锤或爆破的活。二者是互补,不是互斥。
Q:齿多久换一次算正常?
A:和岩性、推进速度、是否撞硬夹层强相关。要建立单班消耗记录。突然成倍增加,优先查操作和物料变化,而不是先骂刀具。
Q:是不是刀越多越好?
A:不是。刀多可能更细密,但也更吃扭矩、更易糊料。要看排布、切削线速度和工况,而不是只数齿。
Q:油温高是不是属具质量问题?
A:可能是匹配、散热、操作深度和连续负荷问题。先查流量与散热,再谈属具本身。
Q:干铣粉尘大怎么办?
A:控制切削参数、配合喷雾或清扫抑尘,必要时调整作业时段。单靠“再买大一号”解决不了扬尘。
Q:询盘时怎样少返工?
A:给主机型号、流压参数、物料照片、目标断面尺寸和目前痛点。信息越具体,工程属具方案越不容易来回改。
Q:和专用铣刨机比,挂式铣挖值不值?
A:看年作业量和调度需求。作业分散、希望共用挖掘机时,挂式更灵活;超高强连续路面铣刨,专用设备可能更合适。
后面会怎么变
水平铣挖不会取代破碎和爆破,但会在“要成形、要低扰动、要算清刀具成本”的场景继续增加。采购方开始记录每延米齿耗、油温和班产,用来比较不同匹配方案。谁再只靠“这鼓厉害”推销,会越来越难过设备科。
刀具标准化、快换可靠性和密封防尘会继续被重视。对矿山企业来说,把铣挖纳入挖掘机属具和矿山机具的整体配置,而不是临时抱佛脚买一台,更容易把备件和服务管住。
如果您正在评估水平铣挖头,或现场已经出现齿耗过快、铣不动、油温偏高,可以把主机型号、流压参数、物料照片和目标断面发到联系我们。HCN屈恩机具可从挖掘机属具匹配角度,帮您核对吨位、流量和切削配置是否合适。
